Пневматический дисковый затвор: производители и поставщики оптом
2026-09-20
- Ключевые критерии выбора пневматического дискового затвора для промышленных систем
- Технические параметры и материалы: на что обращать внимание при закупке
- Производители и поставщики: критерии оценки надежности партнера
- Эксплуатация и техническое обслуживание: продление срока службы оборудования
- Заключение: стратегия эффективной закупки пневматической арматуры
Ключевые критерии выбора пневматического дискового затвора для промышленных систем
Пневматический дисковый затвор представляет собой один из наиболее востребованных типов запорно-регулирующей арматуры в современной промышленности. Его популярность обусловлена сочетанием компактности, надежности и возможности автоматизации управления потоками рабочих сред. Для специалистов по закупкам и инженеров-проектировщиков понимание технических нюансов этого оборудования является критически важным этапом формирования спецификаций. Ошибка в выборе материала корпуса, типа уплотнения или привода может привести не только к преждевременному выходу оборудования из строя, но и к серьезным аварийным ситуациям на производстве.
Основной принцип работы устройства базируется на вращении диска вокруг своей оси внутри трубопровода. В закрытом положении диск перекрывает проходное сечение трубы, обеспечивая герметичность за счет прижатия к уплотнительному элементу. Открытие происходит путем поворота диска на 90 градусов, что позволяет рабочей среде свободно проходить через затвор. Приводом для этого действия служит пневматический исполнительный механизм, который преобразует энергию сжатого воздуха во вращательное движение штока.
При формировании запроса на поставку, такого как «пневматический дисковый затвор оптом», покупатель должен четко осознавать, что универсальных решений в этой сфере не существует. Каждый проект требует индивидуального подхода, учитывающего давление, температуру, агрессивность среды и режим работы системы. Ниже рассмотрены ключевые аспекты, которые необходимо проверять перед заключением договора с производителем или поставщиком.
Конструктивные особенности и типы исполнения
Дисковые затворы с пневмоприводом классифицируются по нескольким основным признакам, определяющим их область применения. Первичным фактором является конструкция корпуса и способ монтажа в трубопровод. Наиболее распространены два типа: межфланцевые (wafer) и фланцевые (flanged).
Межфланцевые затворы устанавливаются между двумя фланцами трубопровода и стягиваются шпильками. Они отличаются меньшим весом и габаритами, что делает их экономически выгодными для систем с низким и средним давлением. Однако такие конструкции требуют наличия ответных фланцев на трубопроводе и не могут использоваться как концевая арматура без дополнительных опор.
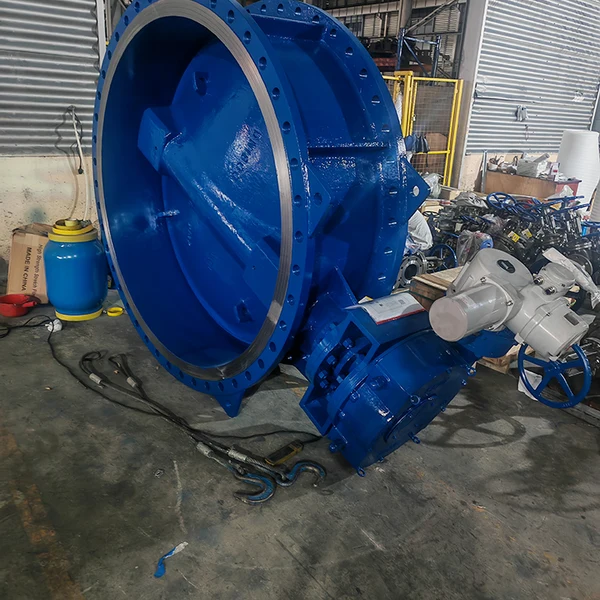
Фланцевые затворы имеют собственные фланцы с отверстиями под болтовое соединение. Они обладают большей жесткостью и подходят для более высоких давлений, а также позволяют демонтировать участок трубопровода без снятия самого затвора. Выбор между этими типами зависит от проектных требований к прочности соединения и удобства обслуживания.
Еще одним важным конструктивным элементом является тип уплотнения. Уплотнительные элементы могут быть выполнены из различных эластомерных материалов, таких как EPDM, NBR, Viton или PTFE. Выбор материала уплотнения напрямую диктуется химическим составом рабочей среды и температурным режимом. Например, для пищевых производств и систем водоснабжения часто используется EPDM, обладающий высокой стойкостью к старению и безопасностью для здоровья. Для нефтепродуктов и масел предпочтителен NBR, а для агрессивных химических сред и высоких температур — Viton или фторопластовые композиции.
Специфика пневматического привода
Сердцем автоматизированной системы является пневматический привод. Именно он определяет скорость срабатывания затвора, крутящий момент и возможность интеграции в системы диспетчеризации. Пневматические приводы делятся на два основных типа по принципу действия: двойного действия (double-acting) и одностороннего действия (spring-return).
Приводы двойного действия используют сжатый воздух как для открытия, так и для закрытия затвора. Это обеспечивает высокую скорость работы в обоих направлениях и позволяет фиксировать диск в промежуточных положениях при использовании соответствующих позиционеров. Такие приводы компактнее и легче, так как не содержат мощных пружин.
Приводы одностороннего действия оснащены возвратными пружинами. Сжатый воздух подается только для совершения рабочего хода (например, открытия), а возврат в исходное положение осуществляется за счет энергии пружин при сбросе давления. Эта конфигурация критически важна для систем, где требуется обеспечение безопасности при отказе энергоснабжения или потере давления в пневмосети (fail-safe). В случае аварии такой затвор автоматически перейдет в заранее заданное безопасное положение (полностью открытое или полностью закрытое).
При заказе партии оборудования необходимо точно указывать требуемое давление воздуха питания, обычно составляющее от 4 до 8 бар. Превышение рабочего давления может привести к повреждению мембран или поршней привода, а недостаточное давление — к неполному закрытию затвора и нарушению герметичности.
Технические параметры и материалы: на что обращать внимание при закупке
Техническая грамотность закупщика проявляется в умении читать спецификации и сопоставлять заявленные параметры с реальными условиями эксплуатации. Отсутствие четкого понимания взаимосвязи между материалами деталей и рабочими средами является одной из самых частых причин рекламаций в B2B-секторе.
Материал корпуса затвора определяет его механическую прочность и коррозионную стойкость. Наиболее распространенными вариантами являются чугун (GGG40, GGG50), нержавеющая сталь (AISI 304, AISI 316) и углеродистая сталь. Чугунные корпуса экономичны и широко применяются в системах водоснабжения, отопления и вентиляции, где среда не обладает высокой коррозионной активностью. Нержавеющая сталь марки AISI 316 необходима для химической промышленности, фармацевтики и морских применений, где требуется максимальная устойчивость к хлоридам и кислотам.
Материал диска также варьируется в зависимости от задач. Стандартным решением является диск из нержавеющей стали AISI 304 или 316. Для абразивных сред или условий с повышенным износом могут применяться диски с наплавкой из твердых сплавов или специальным полимерным покрытием. Важно отметить, что поверхность диска должна быть идеально отполирована, чтобы минимизировать трение об уплотнение и продлить срок службы арматуры.
Шток затвора передает крутящий момент от привода к диску. Он должен обладать высокой прочностью на срез и устойчивостью к коррозии, так как часто контактирует с внешней средой. Обычно шток изготавливается из нержавеющей стали AISI 410 или 420. Конструкция соединения штока с диском должна исключать люфты, которые могут привести к неточному позиционированию и быстрому износу уплотнений.
| Параметр | Влияние на эксплуатацию | Рекомендации по выбору |
|---|---|---|
| Материал уплотнения | Герметичность, температурный лимит, химическая стойкость | Проверять совместимость с конкретной рабочей средой (вода, масло, кислота, пар) |
| Тип привода | Безопасность при авариях, скорость срабатывания | Для опасных производств выбирать spring-return (возвратный) |
| Материал корпуса | Долговечность, вес, стоимость | Нержавейка для агрессивных сред, чугун для общих инженерных систем |
| Рабочее давление | Целостность конструкции | Выбирать затвор с номинальным давлением (PN) выше максимального рабочего в системе |
Особое внимание следует уделять коэффициенту пропускной способности (Kv или Cv). Хотя дисковые затворы не являются идеальными регулирующими органами из-за нелинейной характеристики потока, они часто используются для грубой регулировки. Для точного регулирования расхода необходимо использовать затворы со специальными профилями диска или в паре с позиционерами и контроллерами.
Интеграция с системами автоматики
Современный пневматический дисковый затвор редко работает изолированно. Он является частью сложной системы управления технологическим процессом (АСУ ТП). Поэтому при оптовой закупке важно учитывать возможности интеграции привода с существующей инфраструктурой предприятия.
Стандартные пневматические приводы могут комплектоваться дополнительными аксессуарами, такими как электромагнитные клапаны (соленоиды), ограничители хода, глушители шума и блоки подготовки воздуха. Электромагнитные клапаны управляют подачей воздуха в привод и могут быть интегрированы в электрическую схему управления. При их выборе необходимо учитывать напряжение питания (24V DC, 220V AC) и степень защиты оболочки (IP).
Для контроля положения затвора используются концевые выключатели или бесконтактные датчики положения. Они передают сигнал в систему управления о том, находится ли затвор в открытом, закрытом или промежуточном состоянии. Это особенно важно для процессов, где нарушение последовательности открытия/закрытия арматуры может привести к технологическому сбою.
В случаях, когда требуется пропорциональное управление потоком, на пневмопривод устанавливается пневматический или электропневматический позиционер. Позиционер принимает управляющий сигнал (обычно 4-20 мА) и точно дозирует количество воздуха, подаваемого в привод, обеспечивая точное положение диска в соответствии с командой контроллера. Наличие позиционера значительно повышает точность регулирования, но также усложняет конструкцию и увеличивает стоимость узла.
Производители и поставщики: критерии оценки надежности партнера
Рынок промышленной арматуры характеризуется высоким уровнем конкуренции и наличием большого количества игроков, от крупных международных концернов до небольших локальных мастерских. Для российского покупателя, ориентированного на долгосрочное сотрудничество и стабильность поставок, ключевым вопросом становится выбор производителя, способного обеспечить не только нужное количество продукции, но и стабильное качество.
При поиске поставщика по запросу «пневматический дисковый затвор производители» следует обращать внимание на несколько фундаментальных аспектов деятельности компании. Во-первых, это наличие собственного полного цикла производства. Компании, которые лишь собирают арматуру из покупных компонентов, часто сталкиваются с проблемами контроля качества и зависимостью от сторонних поставщиков комплектующих. Производители с собственными литейными, механообрабатывающими и сборочными цехами имеют больший контроль над каждым этапом создания продукта.
Во-вторых, важна прозрачность системы контроля качества. Надежный поставщик должен предоставлять паспорта качества на каждую партию продукции, сертификаты соответствия материалам и результаты гидравлических испытаний. Отсутствие документации или ее формальный характер являются тревожными сигналами.
В-третьих, следует оценивать техническую компетенцию команды поставщика. Способность инженеров компании проконсультировать по выбору материалов, помочь с расчетом крутящего момента для привода и предложить нестандартные решения свидетельствует о высоком уровне экспертизы.
ООО «Сямэнь Байгао Клапан»: комплексный подход к производству арматуры
В контексте поиска надежных партнеров на международном рынке заслуживает внимания компания ООО «Сямэнь Байгао Клапан».
Это специализированное предприятие, расположенное в городе Сямынь (Китай), реализует полный цикл деятельности в области арматуростроения: от разработки и производства до продаж и послепродажного обслуживания. Такой интегрированный подход позволяет компании гибко реагировать на запросы B2B-клиентов и обеспечивать стабильное качество продукции.
Производственная база ООО «Сямэнь Байгао Клапан» оснащена современным оборудованием, включая высокоточные станки с числовым программным управлением (ЧПУ) и автоматизированные сварочные комплексы. Использование передовых технологий обработки металлов гарантирует точность геометрических параметров деталей, что критически важно для обеспечения герметичности дисковых затворов. Профессиональные контрольно-измерительные системы позволяют осуществлять многоуровневый контроль на каждом этапе производства — от входного контроля сырья до финальной проверки готовой продукции.
Ассортимент компании охватывает широкий спектр типов клапанов, что делает ее удобным партнером для комплексного снабжения объектов. Помимо пневматических дисковых затворов, в портфолио предприятия входят сварные шаровые клапаны, предохранительные клапаны, латунные клапаны, гидравлические регулирующие клапаны, дроссельные клапаны, задвижки и запорные клапаны. Также компания производит приборы для измерения расхода. Среди конкретных изделий можно выделить фунтовые задвижки, самодействующие балансировочные клапаны, сбалансированные дроссельные шаровые клапаны высокого давления, фторфутеровочные фланцевые поворотные затворы и электрические ножевые задвижки.
Продукция ООО «Сямэнь Байгао Клапан» предназначена для применения в различных отраслях, включая строительство, системы водоснабжения и водоотведения, нефтехимическую промышленность и энергетику. В нефтехимических процессах шаровые клапаны компании обеспечивают высокую герметичность и коррозионную стойкость при транспортировке агрессивных сред. В системах водоснабжения и канализации задвижки демонстрируют легкость эксплуатации и стабильную долгосрочную работоспособность.
Ключевыми конкурентными преимуществами предприятия являются:
- Широкая и сбалансированная продуктовая линейка, адаптированная к требованиям различных отраслей;
- Современная производственная инфраструктура с применением автоматизированных технологий;
- Строгая система управления качеством, основанная на международных стандартах;
- Непрерывные инвестиции в научные исследования и разработки.
Компания придерживается принципов клиентоориентированности, предоставляя техническую поддержку на всех этапах взаимодействия. Это включает подбор арматуры под конкретные условия эксплуатации, консультации по монтажу и оперативное решение вопросов сервисного обслуживания. Стратегическая цель предприятия — укрепление репутации технологически зрелого и ответственного партнера, способного предлагать решения, соответствующие международным стандартам надежности.
Логистика и условия оптовых поставок
При организации оптовых закупок промышленной арматуры логистическая составляющая играет не меньшую роль, чем технические характеристики товара. Гибкие производственные мощности ООО «Сямэнь Байгао Клапан» позволяют выполнять заказы как серийного, так и индивидуального характера, обеспечивая стабильные сроки поставки. Отлаженная логистика компании охватывает как внутренний китайский рынок, так и международные направления, что делает возможным эффективное сотрудничество с партнерами из России и других стран.
Для B2B-покупателей важно понимать, что сроки производства и поставки зависят от объема заказа, степени кастомизации продукции и текущей загруженности производственных линий. Стандартные модели, как правило, доступны к отгрузке в более короткие сроки, тогда как изделия со специфическими материалами уплотнений или особыми требованиями к приводам могут требовать дополнительного времени на изготовление.
Упаковка промышленной арматуры должна обеспечивать сохранность продукции при транспортировке на большие расстояния. Качественные поставщики используют усиленную тару, защитные заглушки на фланцах и антикоррозийную обработку поверхностей перед отправкой. Это предотвращает повреждение уплотнительных элементов и рабочих поверхностей during transit.
Эксплуатация и техническое обслуживание: продление срока службы оборудования
Даже самая качественная арматура требует правильного монтажа и регулярного технического обслуживания. Ошибки на этапе установки или игнорирование профилактических мероприятий могут свести на нет все преимущества современного оборудования. Для инженеров эксплуатационных служб важно соблюдать ряд базовых правил.
Перед монтажом пневматического дискового затвора необходимо тщательно очистить трубопровод от грязи, окалины и сварочных брызг. Попадание твердых частиц под уплотнительный элемент диска приведет к мгновенному нарушению герметичности и повреждению седла. Рекомендуется устанавливать фильтры грубой очистки перед арматурой, особенно в системах с нестабильным качеством рабочей среды.
При установке межфланцевого затвора необходимо центрировать его относительно трубопровода. Перекосы при затяжке фланцевых соединений создают избыточные напряжения в корпусе, которые могут привести к деформации диска или затруднению его вращения. Болты следует затягивать крест-накрест, равномерно распределяя усилие.
Пневматическая система питания должна быть оснащена блоком подготовки воздуха, включающим фильтр, редуктор и лубрикатор (при необходимости). Чистый и сухой воздух без примесей масла и влаги значительно увеличивает срок службы подвижных частей привода. Регулярная проверка давления воздуха и отсутствие утечек в пневмолиниях являются обязательными процедурами технического обслуживания.
Периодический визуальный осмотр арматуры позволяет выявить внешние признаки коррозии, повреждения уплотнений или ослабление крепежных соединений. Для затворов, работающих в тяжелых условиях, рекомендуется проводить ревизию уплотнительных элементов и смазку подвижных узлов согласно регламенту производителя. Замена изношенных уплотнений своевременно обходится значительно дешевле, чем ремонт или замена всего узла в случае аварии.
Распространенные ошибки при выборе и эксплуатации
Одной из частых ошибок является несоответствие материала уплотнения рабочей среде. Например, использование стандартного EPDM в среде нефтепродуктов приводит к быстрому разбуханию и разрушению уплотнения. Другой распространенной проблемой является неправильный выбор привода по крутящему моменту. Запас по крутящему моменту должен составлять не менее 20-30% от расчетного значения, необходимого для поворота диска в самых тяжелых условиях (например, при пуске после длительного простоя).
Игнорирование требований к качеству сжатого воздуха также ведет к преждевременному выходу пневмопривода из строя. Абразивные частицы в воздухе изнашивают цилиндр и поршень, а влага вызывает коррозию внутренних деталей и замерзание в зимний период.
Наконец, отсутствие запчастей на складе может привести к длительным простоям производства. При формировании оптового заказа целесообразно включать в спецификацию набор рекомендованных запасных частей, таких как комплекты уплотнений и ремкомплекты для пневмоприводов, особенно для критически важных узлов системы.
Заключение: стратегия эффективной закупки пневматической арматуры
Выбор поставщика пневматических дисковых затворов — это стратегическое решение, влияющее на надежность всего технологического процесса. Успешная закупка базируется на глубоком понимании технических требований проекта, тщательной проверке компетенций производителя и четком планировании логистики. Компания ООО «Сямэнь Байгао Клапан» демонстрирует подход, ориентированный на долгосрочное партнерство, сочетая современные производственные технологии с гибкостью в обслуживании клиентов.
Для получения точного коммерческого предложения и технической консультации рекомендуется направить специалистам производителя детальную спецификацию, включающую параметры рабочей среды, требуемые диаметры, давление и условия автоматизации. Индивидуальный расчет позволит подобрать оптимальную конфигурацию оборудования, обеспечивающую баланс между стоимостью, надежностью и функциональностью.


-


-
-


-
-
-


WeChat
-
WeChat
-
WeChat